Les fabricants de vêtements et les assembleurs textiles rencontrent fréquemment des problèmes de déformation des bords, de rupture des coutures et d'affaissement sous tension sur les vêtements légers. L'utilisation d'élastiques tressés fiables pour ceintures et sous-vêtements (un matériau essentiel) résout ce problème de production en offrant l'adhérence structurelle équilibrée et la récupération constante et précise nécessaires pour maintenir les vêtements en place sans ajouter d'épaisseur ni de temps de manipulation.
Présentation du produit : La garniture étroite résistante
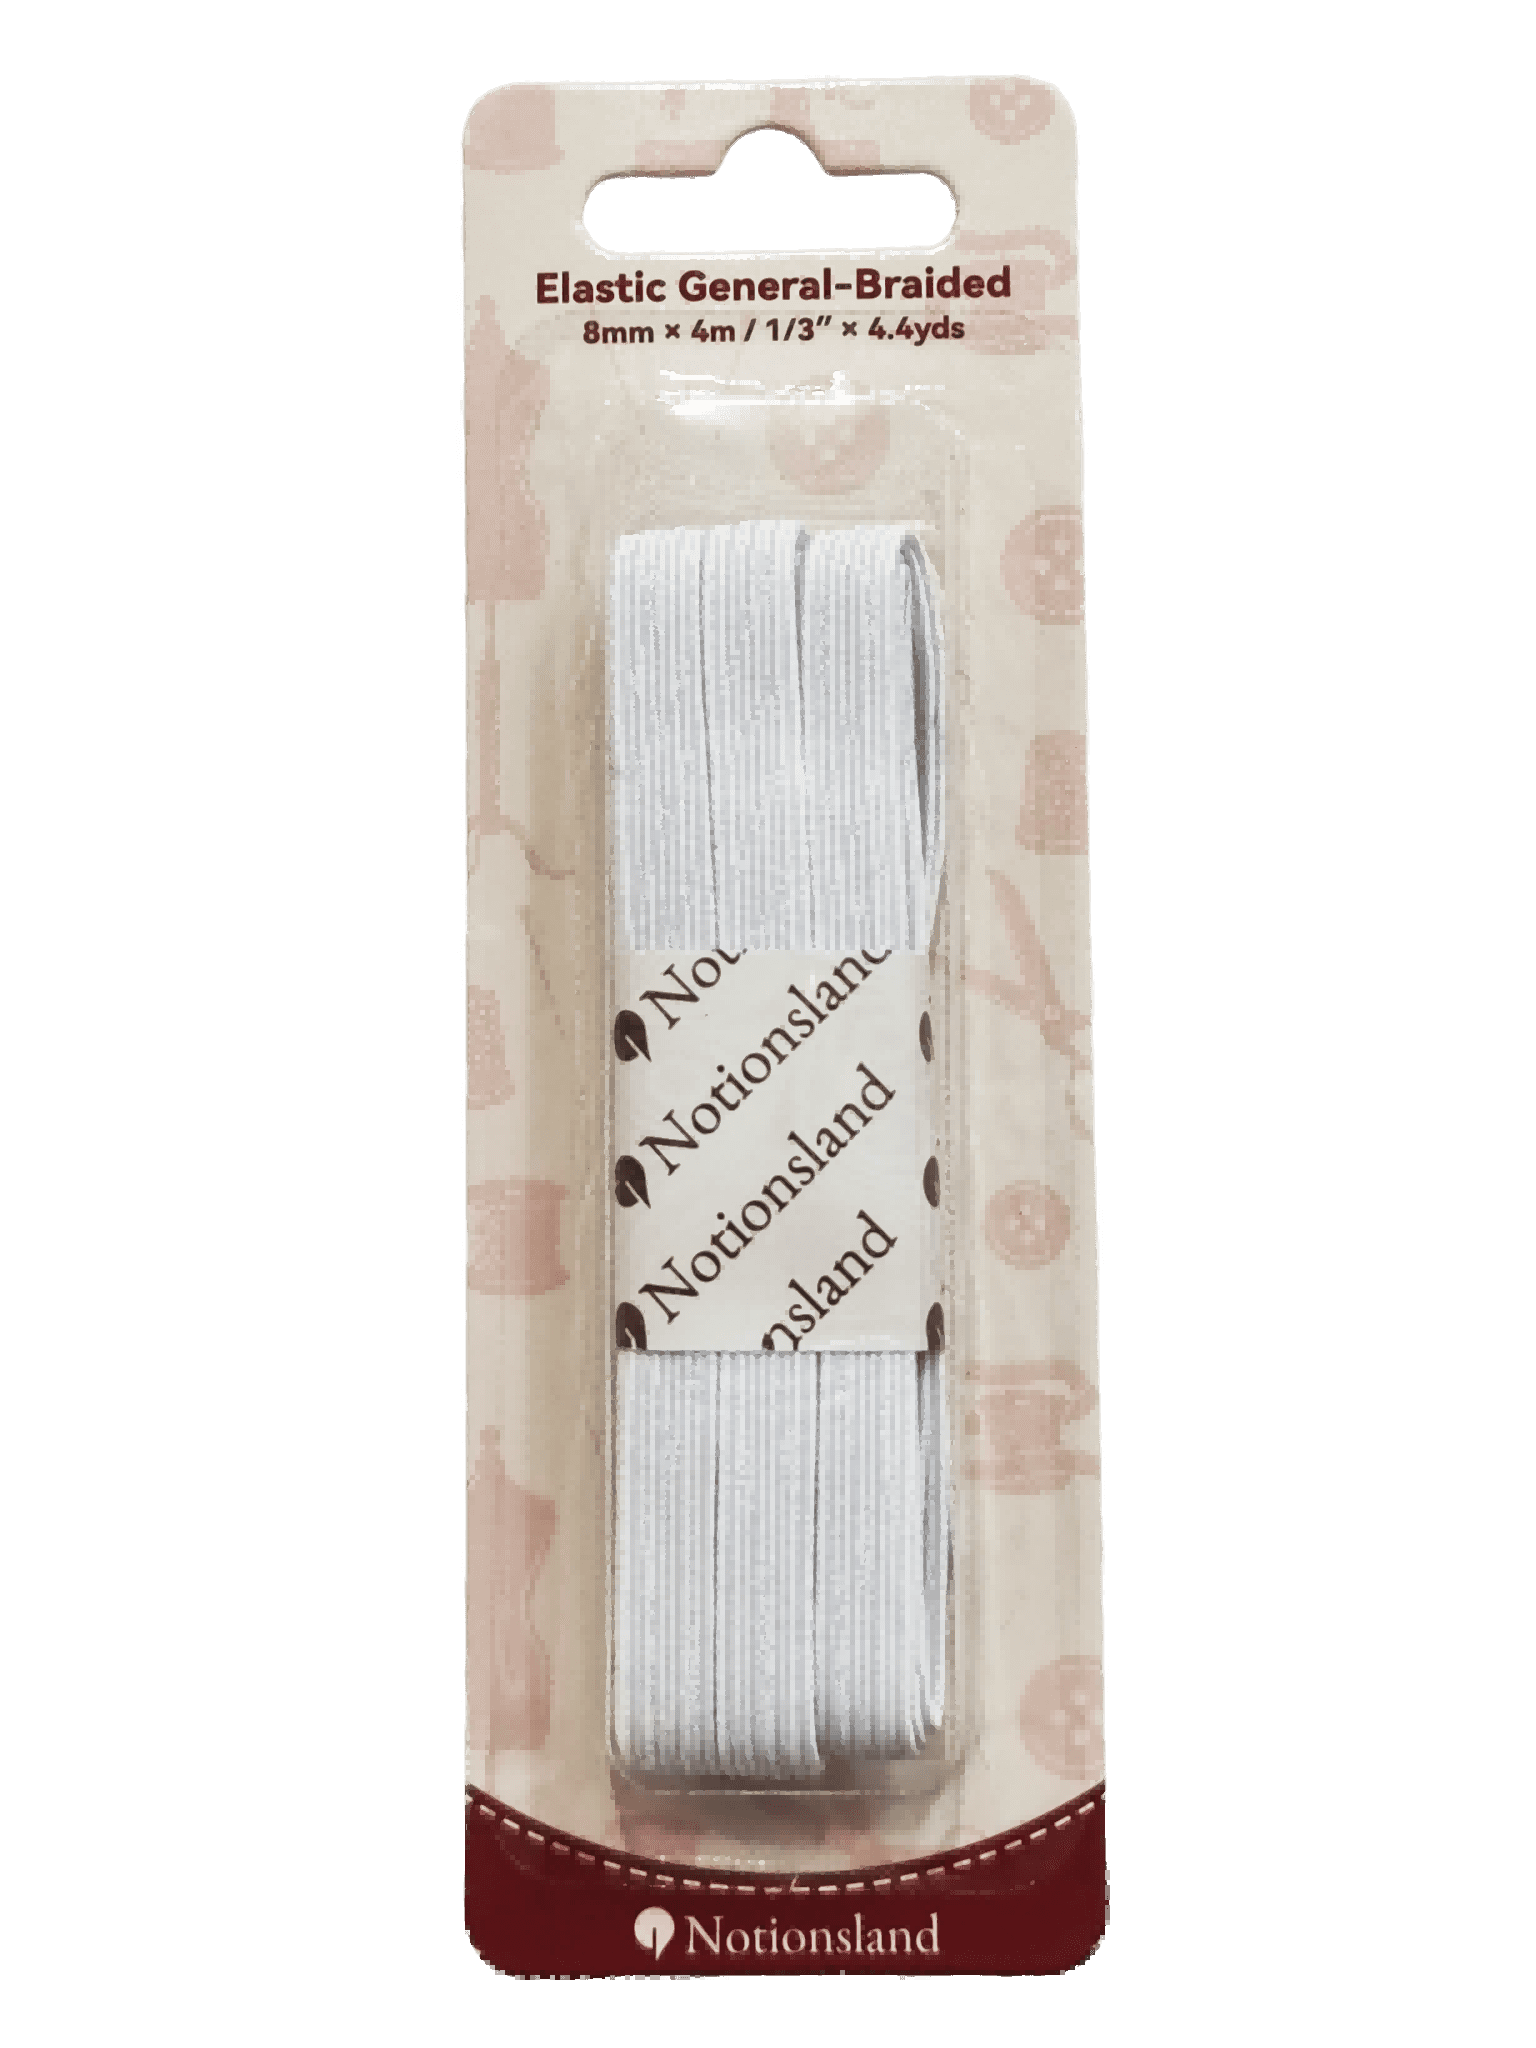
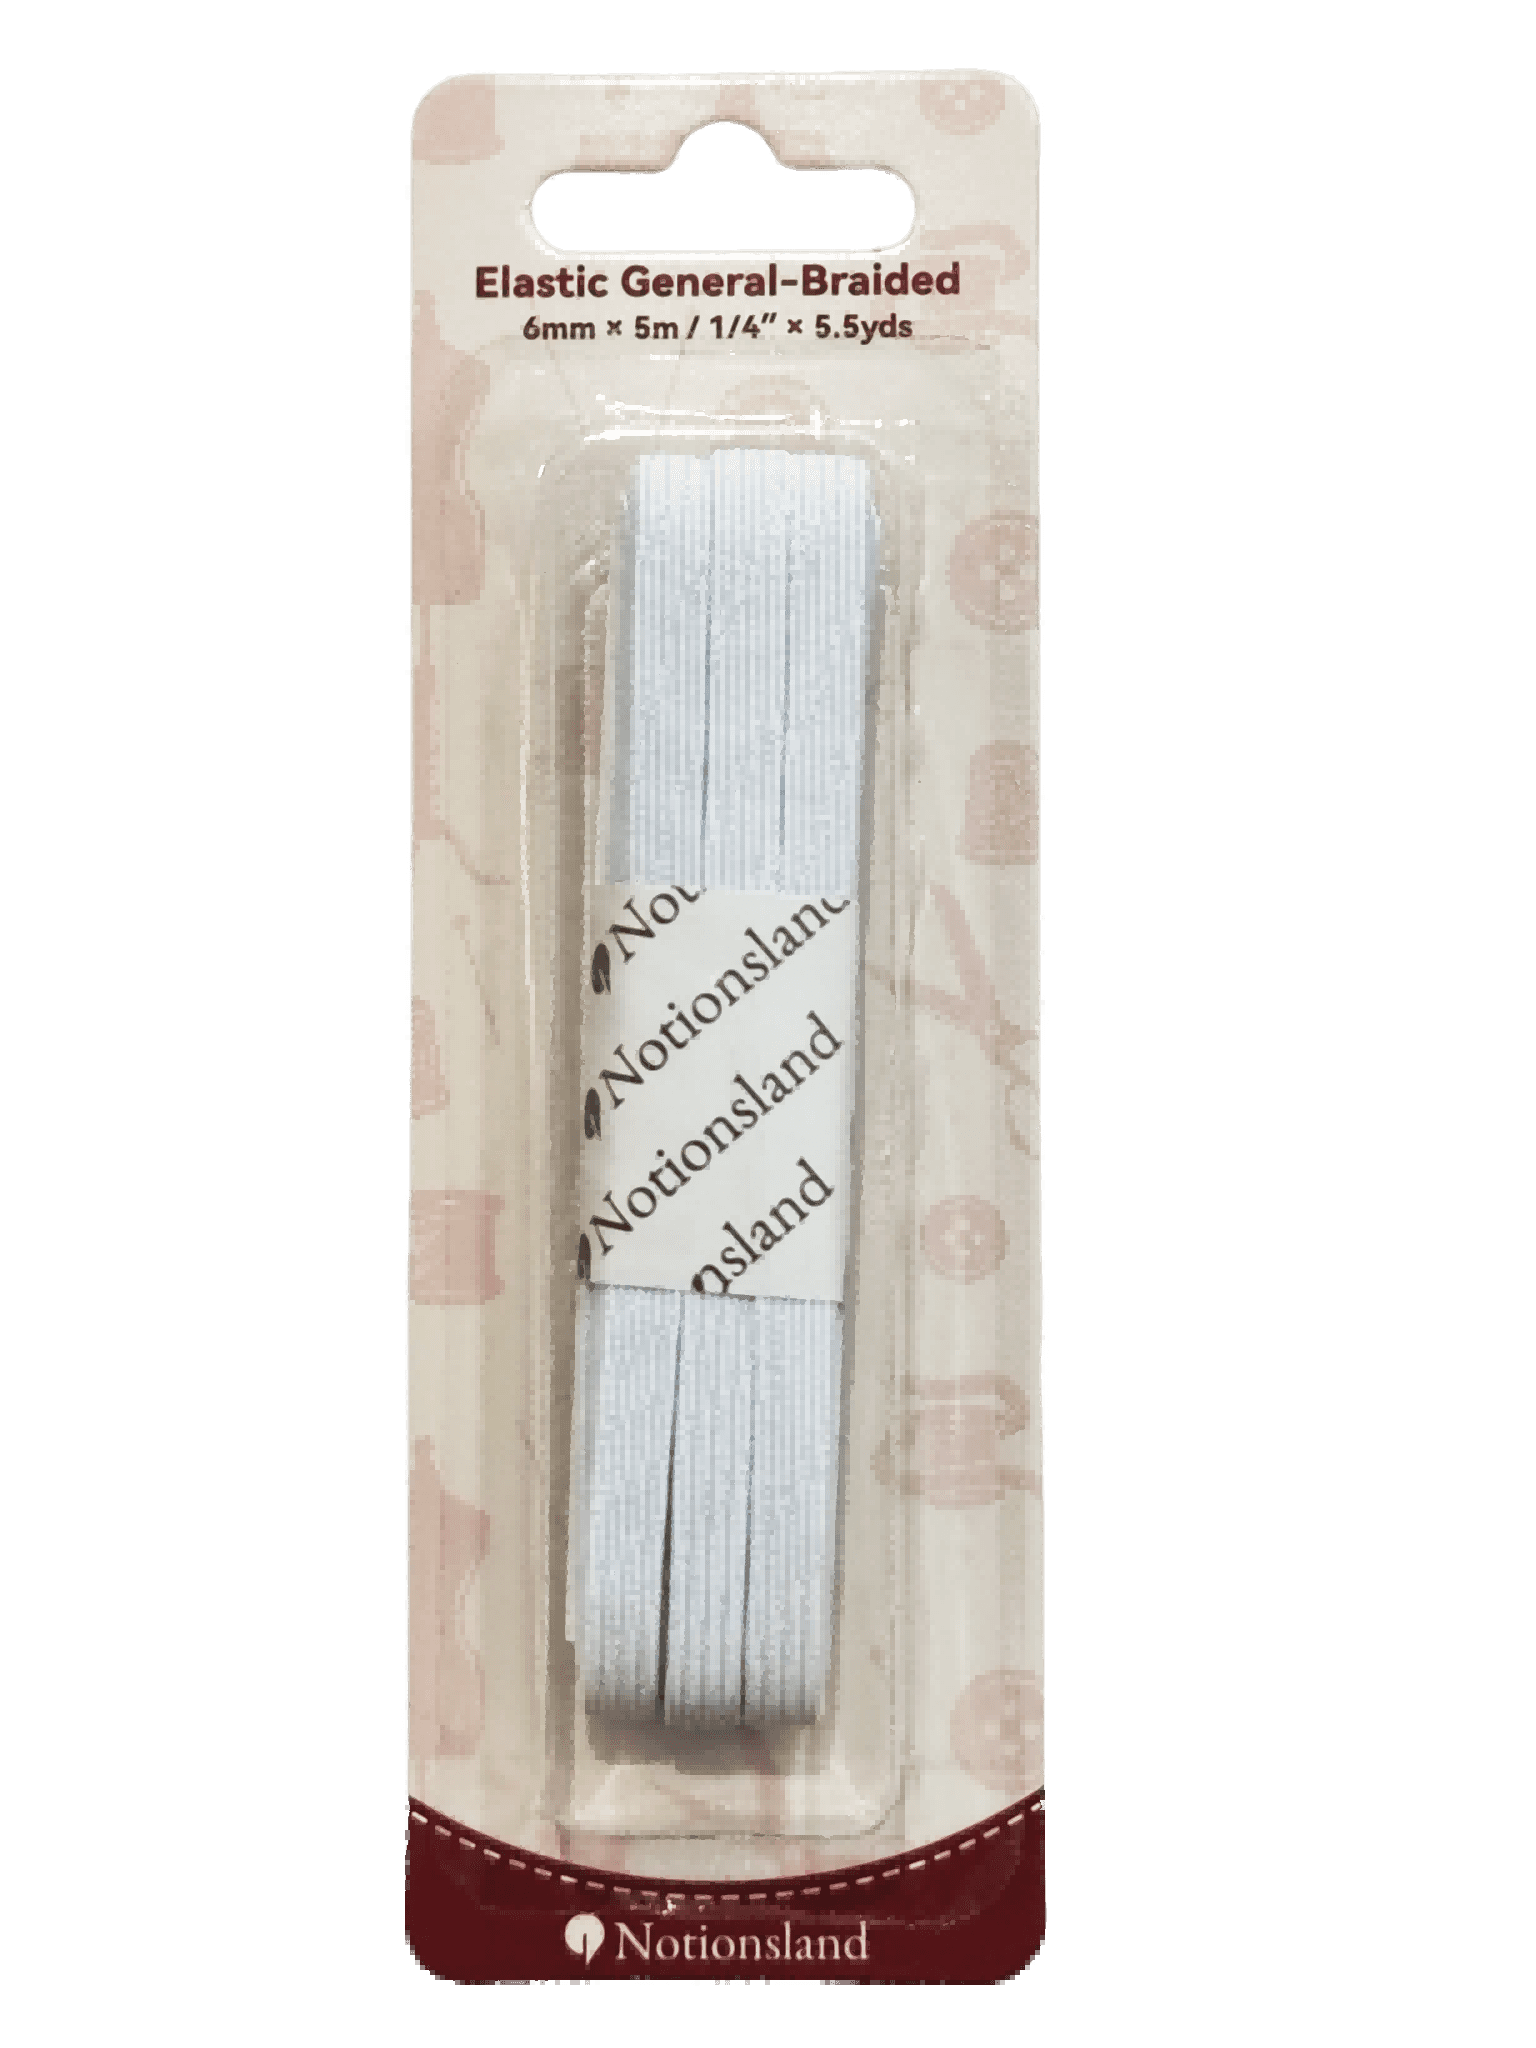
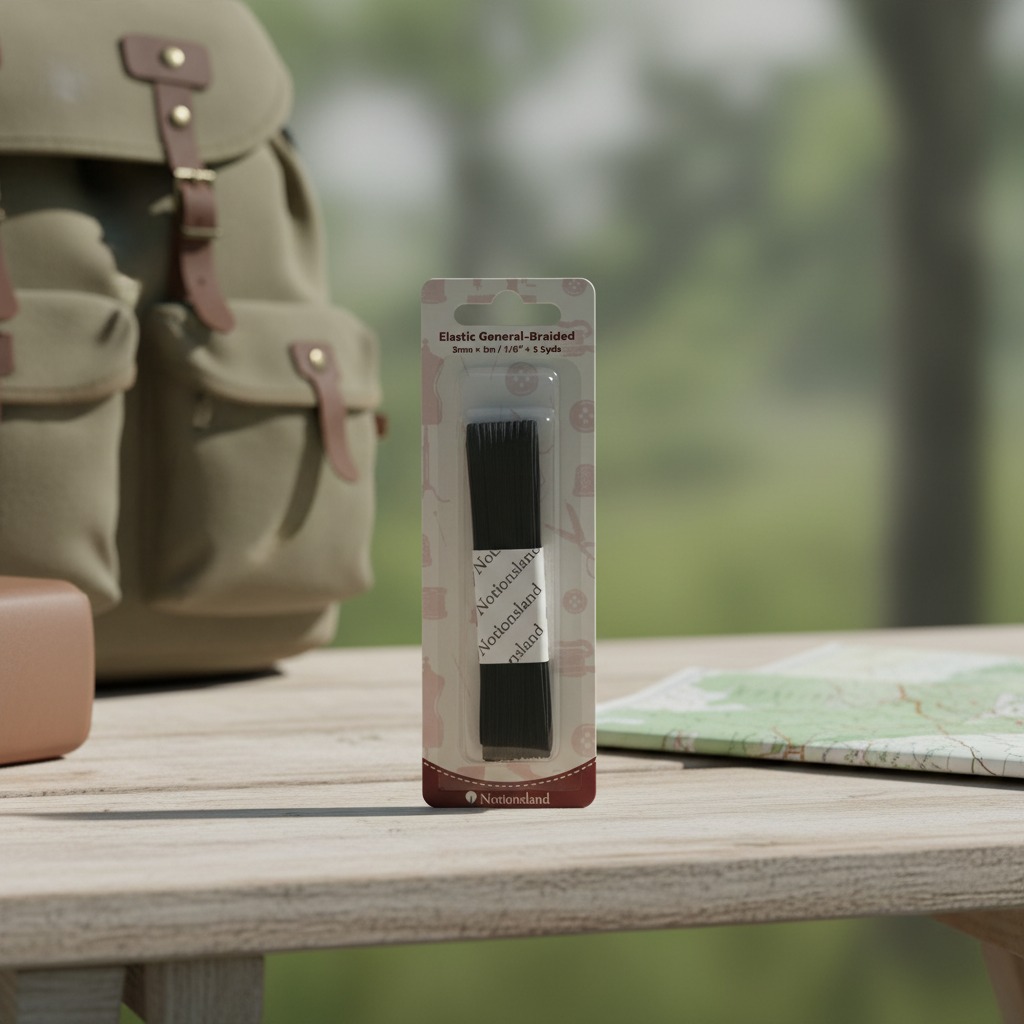
L'élastique tressé est l'une des solutions les plus fiables et les plus stables mécaniquement pour la fabrication de vêtements. Caractérisé par des nervures parallèles visibles dans le sens de la longueur, créées par l'entrelacement des fils extérieurs, ce ruban étroit offre une grande flexibilité longitudinale et une fermeté structurelle remarquable. Des échantillons standards, comme le format vérifié de 3 mm (1/8 po) de large, fourni en longueurs prédécoupées de 5 m (5,5 yd), illustrent le profil mécanique fondamental requis pour les insertions de gaines, les coutures en canal et les bords froncés.
Bien que souvent distribués dans des emballages blister individuels pour les kits de terrain, les essais d'échantillonnage et les réparations rapides, l'assemblage de vêtements industriels repose sur ce profil de tresse de base en bobines en vrac pour fonctionner sans problème dans les dispositifs de pliage automatisés et les tables de couture à grande vitesse.
Spécifications vérifiables et attributs physiques
Lors de la conception des fermetures pour vêtements, des tolérances dimensionnelles précises garantissent une alimentation en fil uniforme et une répartition de la tension uniforme sur les lignes de confection :
- Largeur du profil : 3 mm (environ 1/8 pouce), idéal pour les marges de couture compactes et les tunnels à profil bas.
- Longueur vérifiée : 5 mètres (5,5 yards) en cartes prédécoupées standard ; bobines en vrac continues disponibles sur demande.
- Structure visuelle : Extérieur tressé noir étroit avec des nervures longitudinales distinctes.
- Format d'emballage : Présentation sur carte suspendue transparente pour la vente au détail ou bobinage industriel en vrac selon la configuration de la commande.
Note technique à l'attention des équipes d'approvisionnement : Les compositions des élastomères du noyau interne, les seuils exacts de rupture en traction, les taux d'étirement et les indices de lavage industriel doivent être comparés aux fiches techniques des lots, car les compositions chimiques spécifiques des polymères varient entre les gammes artisanales de base et les textiles de performance spécialisés.
Mécanique des structures : Formes tressées vs. alternatives tricotées
La structure tressée se rétrécit naturellement sous l'effet de l'étirement, créant une pression de serrage concentrée qui la rend particulièrement adaptée aux ceintures, poignets et ourlets de sous-vêtements gainés. Là où une ligne de production pourrait utiliser un fil élastique tricoté pour chaussettes et poignets (fibre spéciale) afin d'obtenir un tissage circulaire intégré et ultra-doux avec une pression minimale sur la peau, l'élastique tressé apporte une rigidité mécanique et une force de rebond spécifique à l'intérieur des ourlets.
Le tressage extérieur enveloppe le noyau élastomère interne, protégeant ainsi les brins porteurs de tension de l'abrasion mécanique directe causée par les tissus environnants. Cette gaine tressée améliore également l'adhérence à l'intérieur des tunnels de fabrication, éliminant les torsions indésirables lors du passage automatisé et de l'usure du vêtement.
Aperçu du processus de fabrication
L'élastique tressé est généralement produit sur des machines à tresser circulaires à grande vitesse. Le procédé commence par l'enroulement de filaments structuraux ou de fils filés autour de filaments d'âme élastomère sous une tension contrôlée. Lorsque les broches de la machine tournent le long de trajectoires sinueuses, les fils de couverture extérieurs s'entrecroisent autour de l'âme centrale tendue.
Ce procédé d'entrelacement confère au produit sa texture extérieure côtelée caractéristique. Une fois tressé, le produit subit un traitement thermique ou un enroulement mécanique pour stabiliser sa largeur nominale avant son conditionnement secondaire sous blister ou sur bobines industrielles automatisées.
Scénarios d'application cibles
L'architecture tressée de 3 mm offre une utilité immédiate pour de multiples flux de travail de fabrication et de réparation :
- Sous-vêtements et vêtements de nuit : Tailles et ouvertures de jambes encadrées où les profils étroits évitent les frottements et réduisent le poids du vêtement.
- Vêtements de sport et vêtements d'intérieur légers : cordons de rétention secondaires, ourlets froncés et fermetures de poches nécessitant une rétraction ferme.
- Couvre-chefs et accessoires : Fonctionnant de concert avec un bandeau anti-transpiration réglable pour chapeau et un insert de visière (matériel fonctionnel) pour fournir un équilibre de tension localisé ou des boucles de rétention à réglage rapide.
- Vêtements de travail utilitaires : guêtres de manches internes, canaux de réglage de l’ourlet et élastiques de poche internes nécessitant une traction élastomère simple et robuste.
Liste de contrôle de la qualité et de la vérification
Pour éviter les arrêts de production, les acheteurs en gros doivent vérifier la qualité des élastiques tressés étroits en fonction des points de contrôle suivants avant leur chargement sur la ligne :
- Alignement des nervures et régularité du tressage : inspectez la surface pour repérer les brins tombés, les croisements de supports inégaux ou les protubérances visibles du noyau qui pourraient accrocher les aiguilles pendant la couture.
- Uniformité des bords : Vérifier que la largeur reste strictement dans les paramètres nominaux de 3 mm sans rétrécissement ni gonflement le long de la ligne.
- Maintien du noyau : s'assurer que les brins élastiques internes ne glissent pas lorsque le ruban est coupé proprement avec des lames ultrasoniques ou mécaniques à froid.
- Stabilité des couleurs : Vérifier que les fibres de la gaine teinte présentent une résistance au frottement adéquate sous l'effet de la friction lors de la couture industrielle.
Guide d'achat : Choisir la bonne garniture étroite
Le choix entre les cordons tressés étroits de base et les solutions spécialisées dépend de l'orientation de l'élastique : couture directe ou passage dans une gaine textile. L'élastique tressé est idéal pour les gaines internes, car sa gaine serrée empêche la dégradation du caoutchouc due aux frottements. En revanche, pour une application nécessitant un contact direct avec la peau, une bonne respirabilité ou une perforation directe à l'aiguille sur de grandes largeurs, il convient d'opter pour des solutions tricotées ou tissées.
Pour les opérations de coupe et de couture à grand volume, le passage des petits emballages blister de 5 mètres aux bobines industrielles à brides calibrées réduit considérablement les intervalles de changement et les coûts de main-d'œuvre.
Rationalisez votre approvisionnement en garnitures
Optimisez la production de votre usine en intégrant des découpes étroites et fiables, performantes lot après lot. Contactez dès aujourd'hui nos spécialistes techniques pour obtenir des fiches techniques, vérifier les données de résistance à la traction et réserver des emballages sur mesure adaptés à vos lignes d'assemblage automatisées.